
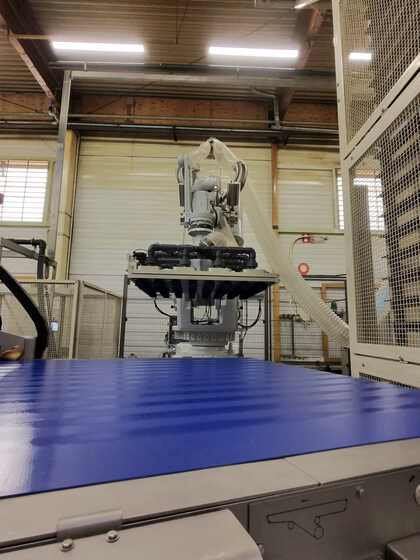
Démouler un produit chaud, poreux et gras sans le marquer est le point dur des lignes de biscuiterie. La ventouse classique y échoue par nature : la mie ouverte laisse fuir la dépression, et compenser en augmentant le vide revient à écraser le produit. Pour une ligne de production de madeleines en France, Tech3D a conçu une cellule robotisée qui inverse la logique habituelle : réguler un débit d’air plutôt qu’une dépression, et démouler une plaque entière en un seul cycle.
🌬️ Notre solution : réguler un débit, pas une dépression
Les éjecteurs du marché régulent un vide élevé sous faible débit : parfaits sur une surface étanche, ils sont mis en défaut par une mie poreuse. Notre cellule utilise une turbine à grand débit, pilotée en fréquence, qui compense la fuite en permanence sous une dépression assez faible pour ne pas marquer le produit. La fuite est admise plutôt que combattue : c’est ce changement de principe qui rend le démoulage possible sans écraser la pièce.
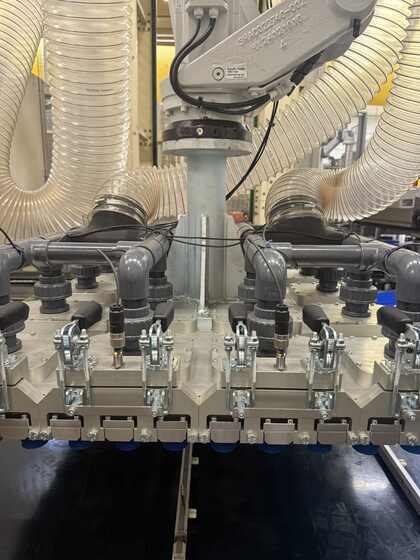
Douze rampes de préhension, équipées de ventouses à soufflet en silicone alimentaire détectable, sont commandées par groupes de trois. Seules les zones réellement garnies sont activées, ce qui maintient la dépression là où elle est utile et permet d’adapter la prise au format de plaque sans changer d’outil. Un vacuostat par rampe contrôle la prise ; le seuil de détection a été déterminé par essais successifs sur produit réel, car un circuit qui fuit en permanence et dont la fuite dérive avec l’encrassement gras ne se règle pas sur catalogue.
📋 Caractéristiques techniques
| Capacité de prise | 96 pièces par cycle (12 rampes × 8) | Manipulateur | Robot articulé ABB |
| Cadence | 2 à 9 plaques par minute | Automate | Siemens S7-1200 |
| Taux de réussite | ≥ 98 % | Supervision | Pupitre SIMATIC, conduite par recettes |
| Principe de préhension | Vide à grand débit et faible dépression | Télémaintenance | Routeur industriel Ewon |
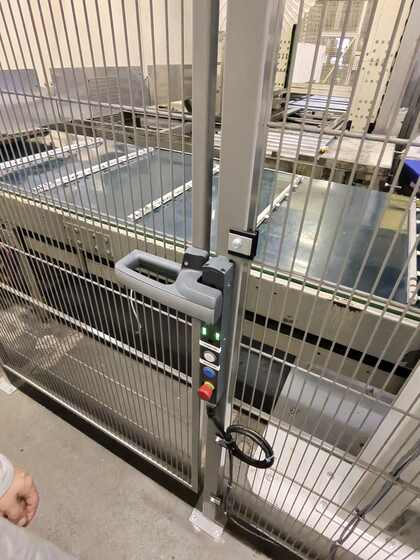
| Organes de prise | Ventouses à soufflet, silicone alimentaire détectable | Sécurité | Cellule grillagée, portes à interverrouillage, arrêts d’urgence |
| Sectorisation | Rampes commandées par groupes de trois | Intégration | Raccordement à la supervision de ligne existante |
| Génération du vide | Turbine pilotée en fréquence | Produits visés | Madeleines, génoises, produits moelleux démoulés chauds |
| Contrôle de prise | Vacuostat, par rampe | Dépose | Soufflage actif synchronisé |
🎯 Ce qui fait la différence
Un contrôle de prise malgré la fuite
Sur un circuit qui fuit en permanence et dont la fuite dérive avec l’encrassement gras, un vacuostat standard ne distingue plus rien. Le seuil de détection retenu pour cette cellule a été déterminé par essais successifs sur produit réel, et non par réglage théorique.
Un format, une recette
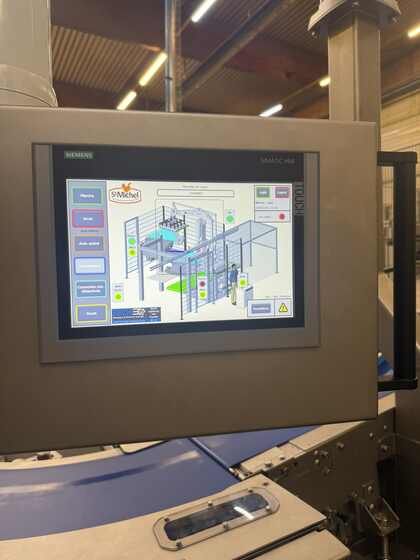
Trajectoire, rampes actives, dépression et cadence sont enregistrées par recette depuis le pupitre SIMATIC. Le changement de série se fait par simple sélection, sans intervention mécanique sur la cellule.
🛠️ Les compétences Tech3D mobilisées sur ce projet
Cette cellule illustre l’ensemble des savoir-faire que nous mettons au service de nos clients industriels, de l’étude à la mise en service :
Robotique : intégration d’un robot articulé ABB pour la manipulation et la synchronisation du dépôt avec les emballeuses en aval.
Automatisme : programmation d’un automate Siemens S7-1200 et d’une supervision sur pupitre SIMATIC, avec conduite par recettes pour un changement de série sans intervention mécanique.
Ingénierie pneumatique et vide industriel : conception sur mesure d’un système de préhension par débit d’air régulé plutôt que par dépression classique : turbine pilotée en fréquence, sectorisation des rampes par groupes de trois, et calibration du contrôle de prise par essais sur produit réel.
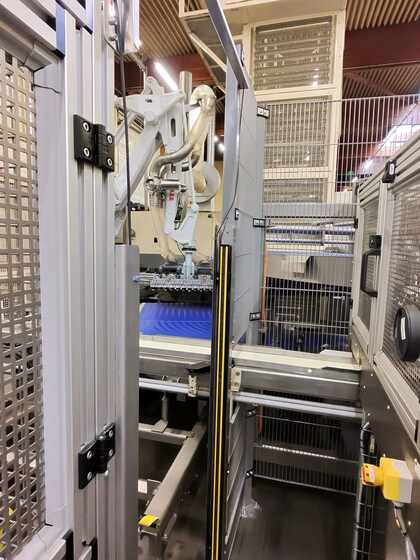
Sécurité machine : conception d’une cellule grillagée avec portes à interverrouillage et arrêts d’urgence, conforme aux exigences des lignes agroalimentaires.
Télémaintenance : intégration d’un routeur industriel Ewon pour le suivi et l’assistance à distance de la cellule.
Intégration système : raccordement de la cellule à la supervision de ligne existante du client, sans rupture du flux de production.
Comme sur l’ensemble de nos projets, l’étude, la conception, la réalisation et la mise en service ont été assurées en propre par nos équipes, à partir de nos briques technologiques.
📈 Résultats en production
La cellule est en service sur une ligne industrielle de madeleines en France, avec un taux de réussite de démoulage supérieur ou égal à 98 %, une cadence de 2 à 9 plaques par minute et une capacité de prise de 96 pièces par cycle, soit une plaque complète démoulée et déposée à chaque passage du robot.
🔄 Une solution transposable
Le principe de préhension par débit régulé ne se limite pas aux madeleines : il se transpose à tout produit poreux ou fragile démoulé à chaud — génoises, biscuits moelleux, et plus largement tout produit agroalimentaire pour lequel la ventouse classique marque ou écrase la pièce. Chaque cellule reste conçue sur mesure, à partir de nos briques technologiques et des contraintes propres à chaque ligne.
🧩 Pourquoi passer par Tech3D pour votre projet ?
Depuis 2010, Tech3D accompagne les industriels dans leurs projets de robotisation et d’automatisation depuis son implantation dans le Grand Est, à proximité de Strasbourg, Metz et Nancy. Nous abordons chaque projet de préhension spéciale avec la même méthode : analyse du produit et de la contrainte, conception sur mesure, puis déploiement et suivi en télémaintenance.
Vous rencontrez une problématique de préhension ou de démoulage difficile sur votre ligne ? Contactez notre équipe pour une analyse de votre produit et une recommandation adaptée à votre process.